-
Glas in Stahltanks geschmolzen (596)
-
Edelstahlbehälter (434)
-
Fusion verpfändete Epoxidbehälter (592)
-
Verzinkte Stahlbehälter (321)
-
Aluminiumhauben-Dächer (1336)
-
Abwasserbehälter (232)
-
Schweißbehälter aus Stahl (457)
-
Druckbehälter (295)
-
Anaerober Digestor (202)
-
Industrieabwasser Tanks (349)
-
Glasverkleidete Stahltanks (180)
-
Weggelaufene Stahltanks (389)
-
Schlammspeicher (115)
-
Biogasspeicher (173)
-
Leachatspeicher (133)
-
Landwirtschaftliche Wasserspeicher (179)
-
Feuerwasserbehälter (166)
-
Kornspeicher-Silos (146)
-
Biogasprojekte (424)
-
Abwasserbehandlungs-Projekte (1248)
-
Doppelmembranes Dach (223)


|
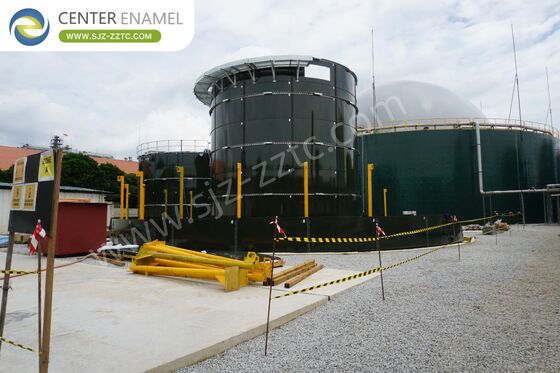
Führender Auftragnehmer des Biogas-Projekts: GFS-Tanks zur Behandlung von Hühnerdünger im Iran
| Herkunftsort: | China |
| Markenname: | CEC TANKS |
| Zertifizierung: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Modellnummer: | W |
| Min Bestellmenge: | 1 Satz |
| Preis: | $5000~$20000 one set |
| Verpackung Informationen: | PE-Polyschaum zwischen jeweils zwei Stahlplatten; Holzpalette und Holz |
| Lieferzeit: | 10–30 Tage nach Erhalt der Anzahlung |
| Zahlungsbedingungen: | L/C, T/T |
| Versorgungsmaterial-Fähigkeit: | 60 Sätze pro Monat |
|
Ausführliche Information |
|||
| Herkunftsort | China | Markenname | CEC TANKS |
|---|---|---|---|
| Zertifizierung | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Modellnummer | W |
| Farbe des Tankkörpers: | Dunkelgrün / kann individuell angepasst werden | Korrosionsintegrität: | Exzellent |
| Dicke der Stahlplatten: | 3 mm bis 12 mm, abhängig von der Tankstruktur | Chemische Beständigkeit: | Exzellent |
| Größe des Panels: | 2,4 Mio. * 1,2 Mio | Leicht zu reinigen: | Glatt, glänzend, inert, antiadhäsiv |
| Hervorheben: | Biogas-Projektunternehmer GFS-Tanks,Biogasprojekt zur Behandlung von Hühnermist,Abwasserbehandlung GFS-Tank Iran |
||
Beschreibung des Produkts
Der expandierende Geflügelsektor im Iran steht unter wachsendem Druck, Hühnermist nachhaltig zu bewirtschaften. In Partnerschaft mit einem erfahrenen Biogasprojekt-Auftragnehmer können landwirtschaftliche Betriebe fortschrittliche anaerobe Vergärungsanlagen mit Glas-emaillierten Stahl (GFS)-Tanks implementieren, um Abfälle in erneuerbare Energie umzuwandeln. Dieser Artikel untersucht den vollständigen technologischen Rahmen – von der CSTR-Verarbeitung und langlebigen Speicherinfrastruktur bis hin zur umfassenden Ausrüstungsintegration – und befähigt iranische Geflügelbetriebe, Umweltauflagen zu erfüllen und Energieunabhängigkeit zu erreichen, während sie wertvollen organischen Dünger erzeugen.
Die Geflügelindustrie im Iran, die sich über Provinzen wie Teheran, Mazandaran und Fars konzentriert, erzeugt erhebliche Mengen an Hühnermist, die erhebliche Umweltherausforderungen darstellen. Traditionelle Entsorgungsmethoden wie offene Lagerung oder direkte Landanwendung sind für moderne, intensiv bewirtschaftete Betriebe unzureichend. Hühnermist enthält hohe Konzentrationen an Stickstoff und Phosphor, die bei unsachgemäßer Handhabung ins Grundwasser gelangen und zur Eutrophierung lokaler Gewässer führen können. Die Zersetzung von Geflügelmist setzt Methan – ein Treibhausgas, das 25-mal stärker ist als Kohlendioxid – sowie Ammoniak frei, das Geruchsprobleme für die umliegenden Gemeinden verursacht. Die Umweltvorschriften des Iran, die vom Umweltministerium durchgesetzt werden, legen strenge Anforderungen an die Abfallbehandlung und Emissionsreduzierung fest. Studien zeigen, dass die Stickstoffhemmung die Biogaserträge um bis zu 54 % reduzieren kann, wenn die Belastungsraten übermäßig werden, was ein ordnungsgemäßes Systemdesign unerlässlich macht. Dieser konvergierende Druck zwingt Geflügelbetriebe, standardisierte Abfallbehandlungssysteme zu übernehmen, die Umwelthaftungen in wertvolle Energieressourcen verwandeln.
Die Umwandlung von Hühnermist in Biogas folgt einem ausgeklügelten biologischen Prozess, der darauf ausgelegt ist, die Energiegewinnung zu maximieren und gleichzeitig die Umweltauswirkungen zu minimieren. Die Reise beginnt mit systematischer Sammlung und Vorbehandlung, bei der Mist und Hofwaschwasser in einem Homogenisierungssumpf zusammengeführt werden, um eine gleichbleibende Substratqualität zu gewährleisten. Fest-Flüssig-Abscheider entfernen Grit, Federn und inerte Materialien, die nachgeschaltete Geräte beschädigen könnten. Die vorbereitete Gülle wird dann in einen geschlossenen anaeroben Reaktor eingebracht, wo spezialisierte mikrobielle Gemeinschaften komplexe organische Polymere in vier synchronisierten biologischen Stufen abbauen: Hydrolyse, Säurebildung, Essigsäurebildung und Methanbildung. Diese sauerstofffreie Umgebung ermöglicht es Bakterien, organische Materie abzubauen und Biogas freizusetzen, das hauptsächlich aus Methan besteht (typischerweise 50-70 %). Studien haben gezeigt, dass die Vergärung von Hühnermist unter optimalen Bedingungen Methanausbeuten von etwa 223 mL pro Gramm Trockenmasse erzielen kann. Nach der Reinigung durch Entschwefelungs- und Dehydrierungssysteme kann das aufgefangene Biogas Blockheizkraftwerke (BHKW) antreiben, um sauberen Strom und Wärme für den landwirtschaftlichen Betrieb zu erzeugen. Der nährstoffreiche Gärrest dient als hochwertiger organischer Dünger und schafft ein Kreislaufwirtschaftsmodell.
Der kontinuierlich gerührte Tankreaktor (CSTR) stellt die optimale Technologie für die anaerobe Vergärung von hochfesten Abfallströmen wie Hühnermist dar. Als zentrale Verarbeitungseinheit wandelt der CSTR organische Abfälle durch die Wirkung anaerober Mikroorganismen in Biogas und Gärrest um und erreicht gleichzeitig Abfallreduzierung, Stabilisierung und Erzeugung erneuerbarer Energien. Das CSTR-System ist mit speziellen mechanischen Rührwerken ausgestattet, die Fermentationsmaterialien und Mikroorganismen in einem Zustand kontinuierlicher, gründlicher Interaktion halten, wodurch ein Absetzen von Feststoffen verhindert und ein optimaler Kontakt zwischen Bakterien und Substrat gewährleistet wird. Forschungsergebnisse bestätigen, dass die CSTR-Technologie hohe organische Belastungsraten effektiv bewältigen kann, was sie für intensive Geflügelhaltungsanwendungen, bei denen eine gleichbleibende Biogasproduktion unerlässlich ist, äußerst zuverlässig macht. Innerhalb dieser geschlossenen, temperaturregulierten Umgebung maximiert der Reaktor den bakteriellen Abbau organischer Materie und liefert eine stabile Leistung, auch wenn sich die Substrateigenschaften aufgrund saisonaler Schwankungen ändern. Der Vollmisch-Rührbetrieb gewährleistet einen gründlichen Kontakt zwischen Mikroorganismen und Schadstoffen, mit homogenen Reaktionsbedingungen und ausgezeichneter Beständigkeit gegen Wasserqualität und hydraulische Stoßbelastungen.
Für eine sichere, langfristige Biogasspeicherung und Vergärungsinfrastruktur bieten Glas-emaillierte Stahl (GFS)-Tanks in Kombination mit Doppelmembrandächern überlegene Lösungen für die Bedingungen im Iran. GFS-Tanks verfügen über eine Glasbeschichtung, die bei Temperaturen über 800 °C mit Stahl verschmolzen wird, wodurch eine harte, inerte und außergewöhnlich glatte Oberfläche entsteht, die eine hervorragende Korrosionsbeständigkeit gegen die saure, chemisch aggressive Umgebung des Fermenters bietet. Diese anorganische Verbindung kombiniert die Festigkeit und Flexibilität von Stahl mit der Korrosionsbeständigkeit von Glas und macht kostspielige jährliche Korrosionsschutzbehandlungen überflüssig. Die glatte Oberfläche verhindert Biofilm-Aufbau, reduziert Reinigungsaufwand und gewährleistet eine gleichbleibende Leistung über Jahrzehnte. Das Doppelmembrandach dient als integrierter Gasspeicher und ermöglicht eine erhebliche Kostenoptimierung, da keine separaten bodenmontierten Gasspeicher erforderlich sind. Dieses platzsparende Design reduziert den gesamten Anlagen-Fußabdruck und spart Fundamentkosten, ein entscheidender Vorteil in den flächenarmen Agrarregionen des Iran. Die äußere Membran hält dem vielfältigen Klima des Iran stand – von heißen, trockenen Sommern bis zu kalten Wintern –, während die innere Membran einen konstanten Gasdruck für eine stabile Zufuhr zu nachgeschalteten Geräten aufrechterhält und eine nahezu perfekte Methanrückhaltung für Sicherheit und Einhaltung von Umweltvorschriften gewährleistet.
Center Enamel bietet ein umfangreiches Portfolio an Lagertank- und Abdeckungslösungen, die auf die vielfältigen Anforderungen im iranischen Agrar- und Industriesektor zugeschnitten sind. Neben GFS-Tanks bietet das Unternehmen verzinkte Stahltanks, die eine widerstandsfähige, verschleißfeste Schutzbeschichtung erhalten, die eine überlegene Korrosionsbeständigkeit für weniger anspruchsvolle Anwendungen bietet. Fusion Bonded Epoxy (FBE)-Tanks integrieren innovative Beschichtungstechnologie, die in Zusammenarbeit mit AkzoNobel entwickelt wurde und einen verbesserten Schutz für anspruchsvolle Umgebungen bietet. Edelstahlbehälter, erhältlich in den Güten AISI 304/316, erfüllen die höchsten Anforderungen für Hochreinanwendungen. Für Dachlösungen stehen mehrere Optionen zur Verfügung: Aluminium-Geodätische Kuppeldächer bieten eine große Spannweite bei minimalem Wartungsaufwand; Glas-emaillierte Stahldächer sorgen für Luftdichtheit bei Druckbehältern und effektive Geruchskontrolle; Einzel- und Doppelmembrandächer sind überlegene Optionen für anaerobe Vergärungsprozesse; Aluminiumlegierte Riffelblechdächer bieten wirtschaftliche Lösungen für Trinkwasser- und Abwasserspeicher; Edelstahldächer bieten überlegene Korrosionsschutzleistung; und GFK-Dächer eignen sich für Anwendungen ohne Luftdichtheitsanforderungen.
Ein vollständiges Biogassystem erfordert eine nahtlose Integration spezialisierter Geräte, die koordiniert arbeiten. Der mechanische Rechen dient als erste Verteidigungslinie und fängt größere feste Verunreinigungen ab, die nachgeschaltete Geräte beschädigen könnten. Der Homogenisierungstank gewährleistet eine gleichbleibende Substratqualität, indem er Schwankungen in den Mist-Eigenschaften ausgleicht. Der Fest-Flüssig-Abscheider trennt Feststoffe von Flüssigkeit nach der Vergärung und erleichtert die Gärrestbehandlung und Nährstoffrückgewinnung. Das Biogas-Dehydrierungssystem entfernt Feuchtigkeit, die Rohrleitungen korrodieren und die Verbrennungseffizienz verringern könnte. Entschwefelungsanlagen reinigen Rohbiogas, indem sie korrosives Schwefelwasserstoff entfernen. Gebläse halten den optimalen Gasflussdruck im System aufrecht. Durchflussmesser überwachen die Gasproduktionsraten zur Betriebskontrolle. Das Fackelsystem ermöglicht die sichere Verbrennung von überschüssigem Gas während Wartungsarbeiten oder Notfällen. Der Biogasgenerator wandelt gereinigtes Biogas in Strom und Wärme um. Die Schneckenpresse entwässert Schlamm effizient und reduziert das Volumen des Restschlamms, was die Entsorgungskosten senkt. Jede Komponente muss sorgfältig spezifiziert und integriert werden, um eine optimale Systemleistung und die Einhaltung von Vorschriften zu gewährleisten.
Center Enamel bietet umfassende EPC-Lösungen als führender Biogasprojekt-Auftragnehmer und übernimmt die gesamte Projektabwicklung vom Konzeptdesign bis zur Inbetriebnahme. Zu den wichtigsten Vorteilen gehören:
- Massive Produktionskapazität: Eine F&E- und Produktionsbasis von 150.000 Quadratmetern mit einer Jahresproduktion von 250.000 GFS-Platten gewährleistet eine pünktliche Lieferung für Projekte jeder Größenordnung.
- Qualifiziertes Personal: Ein Team von über 500 Mitarbeitern, darunter erfahrene Ingenieure, bietet professionelle Beratung während des gesamten Projektlebenszyklus.
- Internationale Qualitätszertifizierungen: Produkte erfüllen strenge Standards, darunter CE/EN1090, ISO 9001, NSF/ANSI 61, WRAS und EN28765.
- Schnelle Installation: Das modulare Schraubdesign eliminiert Schweißarbeiten vor Ort, sodass eine geschulte lokale Mannschaft einen 3.000-5.000 m³ großen Tank unter fachkundiger Aufsicht in nur 2-3 Wochen errichten kann.
- Schlüsselfertiges Projektmanagement: Von der Standortbewertung und Systemauslegung über die Ausrüstungslieferung bis hin zur Konstruktion und Inbetriebnahme verwaltet Center Enamel jeden Aspekt.
- Umfassende Ausrüstungslieferung: Das Unternehmen liefert alle notwendigen Komponenten, einschließlich Gasspeicher, Dehydrierungs- und Entschwefelungssysteme, Fest-Flüssig-Abscheider und Generatoren.
- Langfristige Zuverlässigkeit: GFS-Tanks bieten eine Lebensdauer von über 30 Jahren bei minimalem Wartungsaufwand und eine außergewöhnliche Kapitalrendite.