-
Glas in Stahltanks geschmolzen (762)
-
Edelstahlbehälter (434)
-
Fusion verpfändete Epoxidbehälter (592)
-
Verzinkte Stahlbehälter (321)
-
Aluminiumhauben-Dächer (1336)
-
Abwasserbehälter (237)
-
Schweißbehälter aus Stahl (457)
-
Druckbehälter (295)
-
Anaerober Digestor (202)
-
Industrieabwasser Tanks (349)
-
Glasverkleidete Stahltanks (180)
-
Weggelaufene Stahltanks (389)
-
Schlammspeicher (115)
-
Biogasspeicher (173)
-
Leachatspeicher (133)
-
Landwirtschaftliche Wasserspeicher (179)
-
Feuerwasserbehälter (166)
-
Kornspeicher-Silos (146)
-
Biogasprojekte (424)
-
Abwasserbehandlungs-Projekte (1450)
-
Doppelmembranes Dach (223)


|
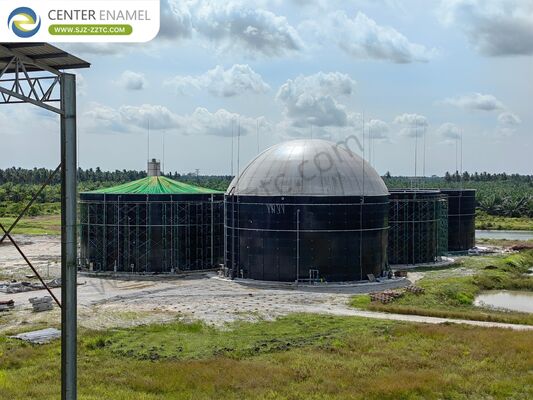
POME-Behandlung in der Elfenbeinküste: Biogas-Projektunternehmer und USR-Prozesslösung
| Herkunftsort: | China |
| Markenname: | CEC TANKS |
| Zertifizierung: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Modellnummer: | W |
| Min Bestellmenge: | 1 Satz |
| Preis: | $5000~$20000 one set |
| Verpackung Informationen: | PE-Polyschaum zwischen jeweils zwei Stahlplatten; Holzpalette und Holz |
| Lieferzeit: | 10–30 Tage nach Erhalt der Anzahlung |
| Zahlungsbedingungen: | L/C, T/T |
| Versorgungsmaterial-Fähigkeit: | 60 Sätze pro Monat |
|
Ausführliche Information |
|||
| Herkunftsort | China | Markenname | CEC TANKS |
|---|---|---|---|
| Zertifizierung | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Modellnummer | W |
| Farbe des Tankkörpers: | Dunkelgrün / kann individuell angepasst werden | Korrosionsintegrität: | Exzellent |
| Dicke der Stahlplatten: | 3 mm bis 12 mm, abhängig von der Tankstruktur | Chemische Beständigkeit: | Exzellent |
| Größe des Panels: | 2,4 Mio. * 1,2 Mio | Leicht zu reinigen: | Glatt, glänzend, inert, antiadhäsiv |
| Hervorheben: | Auftragnehmer für die Abwasserbehandlung der POME,USR-Lösung für Biogasprojekte,Abwasserbehandlung in der Elfenbeinküste |
||
Beschreibung des Produkts
Die Elfenbeinküste ist der zweitgrößte Palmölproduzent Afrikas, mit Anlagen, die sich in den südlichen und östlichen Regionen konzentrieren. Mit der Ausweitung der Produktion wird eine effektive POME-Behandlung zum Schutz der Wasserressourcen und zur Förderung einer nachhaltigen Entwicklung unerlässlich. Dieser Artikel untersucht, wie ein professioneller Biogasprojekt-Auftragnehmer wie Center Enamel eine umfassende POME-Behandlung unter Verwendung des Upflow Solids Reactor (USR)-Prozesses in Kombination mit Glass-Fused-to-Steel (GFS)-Tanks durchführt, wodurch ivorische Anlagen in der Lage sind, organische Abwässer mit hohem Gehalt in erneuerbares Biogas umzuwandeln und gleichzeitig die Umweltvorschriften einzuhalten.
Die Palmölindustrie der Elfenbeinküste erzeugt beträchtliche Mengen an POME während der Extraktion von rohem Palmöl aus frischen Fruchtbüscheln (FFBs). Drei Hauptproduktionsschritte erzeugen den Großteil dieses Abwassers: das Spülen von frischen Fruchtbüscheln, die Klärung von extrahiertem rohem Palmöl einschließlich der Pressstation, Trennungs- und Klärungsstufen sowie das Pressen von leeren Fruchtbüscheln (EFB). Die Verarbeitung jeder Tonne FFBs führt dazu, dass die Anlage 0,7–1 m³ POME ableitet. Frisches POME ist heiß bei Temperaturen von 60–80 °C, sauer mit einem pH-Wert von 3,3–4,6 und ist eine dicke, bräunliche Flüssigkeit mit hohem Gehalt an Feststoffen, Öl und Fett, CSB und biologischem Sauerstoffbedarf (BSB). Da POME eine beträchtliche Menge an Stickstoff, Phosphat, Kalium, Magnesium und Kalzium enthält, kann es ein guter Dünger für Palmölplantagen sein, aber Anlagenbetreiber müssen POME vorbehandeln, bevor sie es auf Ackerland ausbringen können.
Die effektive POME-Behandlung in der Elfenbeinküste folgt einem systematischen Prozess, der darauf ausgelegt ist, Wasserressourcen zu schützen und gleichzeitig erneuerbare Energie zurückzugewinnen. Die Behandlung beginnt mit einem mechanischen Rechen, der große suspendierte Feststoffe und schwimmende Objekte im Abwasser entfernt und so nachfolgende Geräte effektiv vor Verstopfung und Beschädigung schützt. Ein Horizontalstrom-Ölabscheider wird speziell zur Entfernung von Fett und Öl aus dem Abwasser verwendet, nimmt ein Horizontalstromdesign an und reduziert effektiv die Belastung nachfolgender Behandlungseinheiten durch Festlegung einer angemessenen Verweilzeit. Ein Ausgleichsbehälter gleicht Schwankungen im Durchfluss, Temperaturschwankungen und pH-Werte aus und schafft konsistente Bedingungen für die anaerobe Vergärung. Das konditionierte Abwasser gelangt dann in den USR-Reaktor, wo Mikroorganismen organische Materie in einer sauerstofffreien Umgebung abbauen und methanreiches Biogas produzieren. Nach der Vergärung durchläuft das behandelte Abwasser eine weitere Stabilisierung, bevor es sicher als Dünger auf Ackerland ausgebracht wird.
Der Upflow Solids Reactor (USR)-Prozess ist eine fortschrittliche anaerobe Vergärungstechnologie, die speziell für die Behandlung von organischen Abwässern mit Feststoffgehalt (TS: 3 % ~ 6 %) entwickelt wurde und sich somit ideal für rohes POME eignet. Das Volumen des USR wird nach der volumetrischen Belastung bestimmt, die je nach Art des Mediums, der Temperatur und der Entfernungseffizienz bestimmt werden sollte. Bei der Vergärung bei mittlerer Temperatur sollte die volumetrische Belastung von POME 3–5 kg CSB/(m³·d) betragen. Der USR-Tankkörper sollte vertikal und zylindrisch sein, mit luftdichten Dächern. Im Reaktor wird das Abwasser über ein Wasserverteilungssystem verteilt und fließt nach oben durch ein Festbett, in dem anaerobe Mikroorganismen organische Materialien verdauen. Das behandelte Abwasser tritt über einen Auslass aus, während überschüssiger Schlamm aus dem Festbett-Schlammentnahmesystem abgeführt wird. Ein Gasbehälter sammelt das während der Vergärung produzierte Biogas. Der USR-Prozess erzielt hohe CSB-Entfernungsraten und bietet eine stabile Biogasproduktion, auch bei schwankenden Zuführungsbedingungen.
Glass-Fused-to-Steel (GFS)-Tanks bilden die Grundlage moderner POME-Behandlungsinfrastrukturen in der Elfenbeinküste. Nach dem Brennen bei hoher Temperatur von 820 °C–930 °C reagiert das geschmolzene Glas mit der Oberfläche der Stahlplatte und bildet eine inerte und anorganische Bindung, die die Festigkeit und Flexibilität von Stahl mit der hervorragenden Korrosionsbeständigkeit von Glas kombiniert. Diese doppelte Beschichtungsschichtstruktur (2C2F) schützt sowohl die Innen- als auch die Außenseiten mit Grundbeschichtung und Oberflächenbeschichtung auf jeder Seite. GFS-Tanks werden häufig in den Bereichen Bioenergie, Trinkwasserspeicherung, kommunale Abwässer, Deponiesickerwasser, industrielle Abwasserbehandlung und anderen Anwendungen eingesetzt. Die Glass-Fused-to-Steel-Technologie ist die Premium-Beschichtungstechnologie auf dem Markt für Lagertanks, und GFS-Tanks sind nach WRAS, FDA, ISO, NSF und EN ISO 28765 zertifiziert. Ihre modulare, verschraubte Montage ermöglicht eine schnelle Montage vor Ort ohne Schweißen, mit einer Lebensdauer von über 30 Jahren.
Palmölmühlen in der Elfenbeinküste profitieren von vielfältigen Lager- und Abdeckungslösungen, die auf spezifische Behandlungsanforderungen zugeschnitten sind. Center Enamel bietet GFS-Tanks, die überlegene Korrosionsbeständigkeit für aggressive Umgebungen bieten. Verzinkte Stahltanks bieten robusten, verschleißfesten Schutz durch einen Galvanisierungsprozess. Fusion Bonded Epoxy (FBE)-Tanks, entwickelt mit AkzoNobel, bieten innovative Beschichtungstechnologie. Hochwertige AISI 304/316 Edelstahl-Tanks erfüllen strenge Anforderungen für anspruchsvolle Anwendungen. Abdeckungsoptionen umfassen Aluminium-Geodätische-Kuppeldächer für Korrosionsbeständigkeit und breite Spannweiten; Glass-Fused-to-Steel-Dächer für luftdichte Druckstrukturen, geeignet für Geruchskontrolle; Einzel- und Doppelmembrandächer, optimiert für anaerobe Vergärung und Biogassammlung; Aluminiumlegierungs-Rippendeckendächer für wirtschaftliche Wasserspeicherung; Edelstahldächer für überlegene Korrosionsschutzleistung; und FRP-Dächer für nicht luftdichte Anwendungen.
Eine umfassende POME-Behandlung erfordert integrierte unterstützende Ausrüstung für einen zuverlässigen Betrieb. Gasbehälter bieten eine sichere, zuverlässige Biogasspeicherung. Teiche/Schwarze Membransysteme bieten eine wirtschaftliche Speicherung großer Mengen an behandeltem Abwasser. Warmwasserkessel halten optimale Vergärungstemperaturen aufrecht. Notfackelsysteme gewährleisten ein sicheres Biogasdruckmanagement. Hubpumpen sind speziell für die Handhabung von Abwässern mit hohem Feststoffgehalt ausgelegt. Entwässerungs- und Entschwefelungstanks reinigen Biogas durch Entfernung von Feuchtigkeit und korrosivem Schwefelwasserstoff. Schneckenentwässerungsmaschinen für Schlamm bieten eine effiziente Fest-Flüssig-Trennung, minimieren das Schlammvolumen und die Entsorgungskosten. Jede Ausrüstungskomponente trägt zu einem vollständigen, effizienten Behandlungssystem bei, das die Energierückgewinnung aus POME maximiert.
Als professioneller Biogasprojekt-Auftragnehmer liefert Center Enamel umfassende POME-Behandlungslösungen für die Palmölmühlen der Elfenbeinküste. Das Unternehmen bietet vollständige Ingenieur-, Beschaffungs- und Baudienstleistungen und verwaltet Projekte von der Konzeption bis zur Inbetriebnahme. Mit Zertifizierungen wie CE/EN1090, ISO 9001, NSF61, WRAS und EN28765 wird die Qualitätssicherung während der gesamten Projektausführung gewährleistet. Die Designstandards umfassen AWWA D103, OSHA, EN28765 und EuroCode-Anforderungen. Der umfassende Ansatz von Center Enamel beinhaltet:
- Maßgeschneiderte Systemdesigns basierend auf standortspezifischen Abwassereigenschaften und Behandlungszielen
- Professionelle Ingenieurleistungen für USR-Reaktoren, Versäuerungsbehälter und Hilfssysteme
- Hochwertige GFS-Tanks mit Korrosionsbeständigkeit und über 30 Jahren Lebensdauer
- Vollständige Systeme zur Biogassammlung, -reinigung und -nutzung
- Vor-Ort-Installationsüberwachung unter Einhaltung der Sicherheitsvorschriften nach ISO und OSHA
- Biologischer Start, Leistungstests und Schulung der Bediener
- Nahtlose Koordination mit lokalen Auftragnehmern und internationalen Lieferanten
Die POME-Behandlung in der Elfenbeinküste hat sich von der einfachen Entsorgung zu einem hochentwickelten Prozess entwickelt, der erneuerbare Energie erzeugt. GFS-Tanks bieten eine robuste Eindämmung für den USR-Prozess, wobei Korrosionsbeständigkeit und modulare Bauweise eine schnelle Installation ermöglichen. Der USR-Prozess erzielt eine hohe Entfernungseffizienz und wandelt organische Schadstoffe in wertvolles Biogas um. Als professioneller Biogasprojekt-Auftragnehmer liefert Center Enamel komplette One-Stop-Lösungen für ivorische Palmölmühlen, die die Einhaltung von Umweltvorschriften und die nachhaltige Energierückgewinnung gewährleisten.