-
Glas in Stahltanks geschmolzen (896)
-
Edelstahlbehälter (434)
-
Fusion verpfändete Epoxidbehälter (652)
-
Verzinkte Stahlbehälter (321)
-
Aluminiumhauben-Dächer (1336)
-
Abwasserbehälter (280)
-
Schweißbehälter aus Stahl (457)
-
Druckbehälter (426)
-
Anaerober Digestor (202)
-
Industrieabwasser Tanks (349)
-
Glasverkleidete Stahltanks (180)
-
Weggelaufene Stahltanks (389)
-
Schlammspeicher (115)
-
Biogasspeicher (173)
-
Leachatspeicher (133)
-
Landwirtschaftliche Wasserspeicher (179)
-
Feuerwasserbehälter (166)
-
Kornspeicher-Silos (146)
-
Biogasprojekte (424)
-
Abwasserbehandlungs-Projekte (1722)
-
Doppelmembranes Dach (223)

|
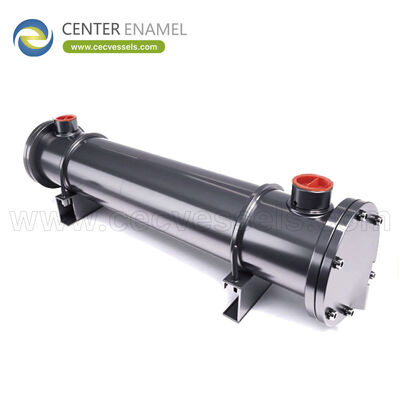
China Ethanol Wärmetauscher Hersteller Liefert Zuverlässige Wärmeübertragungsleistung für Biokraftstoffproduktionssysteme
| Herkunftsort: | China |
| Markenname: | Center Enamel |
| Zertifizierung: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| Min Bestellmenge: | 1 Sätze |
| Preis: | 2000 |
| Lieferzeit: | 2 Monate |
| Zahlungsbedingungen: | L/C, T/T |
| Versorgungsmaterial-Fähigkeit: | 200 Sätze / Tage |
|
Ausführliche Information |
|||
Beschreibung des Produkts
China Ethanol Wärmetauscher Hersteller Liefert Zuverlässige Wärmeübertragungsleistung Für Biokraftstoffproduktionssysteme
Ein Ethanol-Wärmetauscher bewegt Wärme in der Biokraftstoffproduktion über Fermentationskühlung, Destillationskolonnen, Kondensatoren und Produktstabilisierung. Zuverlässigkeit wird hier durch stabile Wärmeübergangskoeffizienten über Monate des Betriebs gemessen, nicht durch eine einzelne Prüfpunktrate.
Dieser Leitfaden hilft Käufern bei der Auswahl eines Ethanol-Anlagen-Wärmetauschers auf der Grundlage der richtigen Aufgabe, des richtigen Materials und der richtigen Reinigbarkeit – der Faktoren, die tatsächlich bestimmen, ob die Wärmeübertragung durch Fouling, Reinigung und saisonale Durchsatzschwankungen zuverlässig bleibt.
Wo Wärmetauscher in Ethanol-Biokraftstoffanlagen sitzen
Die Fermentation erzeugt Wärme, die abgeführt werden muss, um die optimale Hefetemperatur zu halten. Die Destillation verwendet dann Wiederaufkocher, Kondensatoren und Kolonnenzwischenwärmetauscher, um Ethanol zu trennen. Jede Aufgabe hat eine andere Temperatur-, Phasen- und Fouling-Charakteristik, sodass eine einzige Spezifikation für einen "Ethanol-Wärmetauscher" nicht alle abdecken kann.
Die richtige Auswahl beginnt mit der Benennung der genauen Aufgabe (Fermentationskühlung, Destillationskondensator, Produktkühler), da die Anforderungen an Material und Reinigbarkeit bei jeder Aufgabe unterschiedlich sind.
Fouling ist das Hauptrisiko für die Zuverlässigkeit
Ethanolströme enthalten organische Stoffe, Feststoffe aus der Maische und verkalkende Spezies. Fouling erhöht allmählich den thermischen Widerstand und senkt den effektiven Wärmeübergangskoeffizienten. Eine Auswahl, die Fouling ignoriert, kann am ersten Tag gut bewertet sein und im dritten Monat versagen.
Käufer sollten den erwarteten Fouling-Faktor, die Reinigungsmethode und den akzeptablen Leistungsabfall zwischen den Reinigungen spezifizieren. Ein Lieferant, der nur für saubere Bedingungen konstruiert, konstruiert für eine Anlage, die nicht existiert.
Materialauswahl für Ethanol-Service
Ethanol ist weniger korrosiv als Meerwasser, aber ein brennbares Lösungsmittel und in Biokraftstoffen ein Lebensmittel-nahes Produkt. 304 oder 316L Edelstahl ist üblich für saubere Ethanol-Aufgaben; Kupfer muss vermieden werden, da es die Ethanoloxidation katalysiert und das Produkt verunreinigt.
Wo der Strom sauer ist oder Chloride aus Prozesswasser enthält, wird 316L oder höher bevorzugt. Lebensmittelkontaktflächen sollten nach dem relevanten Hygienestandard spezifiziert werden, damit die Einheit die Prüfung besteht.
Reinigbarkeit und Hygiene-Design
Biokraftstoff- und getränkeähnliche Leitungen benötigen Wärmetauscher, die vollständig abtropfen, keine Totleitungen haben und CIP vertragen. Rohr- und Mantelwärmetauscher mit richtiger Endgeometrie oder hygienische Plattenkonstruktionen sind typisch. Die Auswahl muss die Reinigbarkeit angeben, nicht annehmen.
Fragen Sie, ob das Gerät zur Inspektion zerlegt werden kann, welches Dichtungsmaterial verwendet wird (muss ethanolverträglich sein) und ob die Oberflächen die für Ihren Markt erforderliche Hygienequalität erfüllen.
Spezifikationspunkte, die die Übertragung zuverlässig halten
Ein zuverlässiges Angebot basiert auf der Definition der Aufgabe, der Fouling-Toleranz, dem Material, der Dichtungskompatibilität, dem Code und der Inspektion. Käufer, die diese vor der RFQ festlegen, erhalten validierte Designs anstelle von optimistischen Bewertungen.
Fordern Sie die thermische Auslegungsbasis und eine Leistungsgarantie an, die auf den verfoulten Zustand und nicht auf den sauberen Zustand ausgerichtet ist, damit die angebotene Einheit den Betriebszyklus übersteht.
Vergleich der Ethanol-Wärmetauscher-Aufgaben
Aufgabe |
Typische Phase |
Wichtige Auswahlkriterien |
Fermentationskühlung |
Flüssig-Flüssig |
Hygiene, stabile Aufgabe |
Destillationskondensator |
Dampf-Flüssig |
Kondensationsfläche, Fouling |
Kolonnen-Wiederaufkocher |
Flüssig-Dampf |
Material, Stabilität |
Produktkühler |
Flüssig-Flüssig |
Lebensmittelkontakt, CIP |
Schlempe-Vorwärmung |
Flüssig-Flüssig |
Starkes Fouling, Reinigbarkeit |
Auswahlparameter für Ethanol-Biokraftstoffe
Parameter |
Spezifizieren |
Grund |
Aufgabenstandort |
Fermentieren / Destillieren / Kühlen |
Legt Material + Fouling fest |
Fouling-Faktor |
Aus der Stromhistorie |
Tag 1 vs. Zyklusleistung |
Material |
304 / 316L |
Kupfer vermeiden |
Dichtung |
Ethanolverträglich |
Keine Kontamination |
Hygiene-Grad |
Marktstandard |
Audit-Bestand |
Code |
ASME / GB |
Abnahme |
Reinigung |
CIP / Zerlegen |
Zuverlässigkeit |
Beschaffung, Abnahme und Lebenszyklus
Für eine Wärmetauscherbestellung beginnt die Beschaffung mit einer vollständigen Spezifikation: Aufgabe, Stromzusammensetzung, Druck und Temperatur, Material, Auslegungscode und erforderliche Inspektion. Ein Lieferant, der eine schriftliche thermische oder mechanische Auslegungsbasis liefert – nicht nur einen Preis – ermöglicht es dem Käufer, Angebote auf gleicher Basis zu vergleichen und vermeidet kostspielige Nacharbeiten nach Beginn der Fertigung.
Die Bestellmengen sind flexibel, mit einer Mindestbestellmenge von einer Einheit, die sowohl Pilot- als auch Großprojekte unterstützt. Die typische Fertigungs- und Inspektionsvorlaufzeit beträgt etwa zwei Monate ab bestätigtem Design und Materialfreigabe, sodass der Käufer den Meilenstein mit dem Gesamtprojektplan abstimmen und die Spezifikation frühzeitig festlegen sollte.
Die Zahlung erfolgt üblicherweise über L/K- oder T/T-Bedingungen, und die Abnahme sollte im Voraus definiert werden: Materialzertifikate, Maßprüfung, hydrostatischer oder pneumatischer Test und jegliche marktspezifische Dokumentation. Die Bestätigung des genauen Lieferumfangs und der Ersatzteile vermeidet Mehrdeutigkeiten bei der Werksabnahme.
Nach der Lieferung hängt der Lebenszeitwert von zugänglichem Design und klaren Betriebsgrenzen ab. Fordern Sie Reinigungs- und Inspektionsanleitungen, definierte Düsen- und Zugangspunkte sowie die Materialbasis an, damit die Einheit während ihrer Lebensdauer gewartet und nicht vorzeitig ersetzt werden kann.
- Spezifikations-Freeze: Aufgabe, Code und Material vor der Fertigung bestätigen, um die Vorlaufzeit zu schützen.
- Abnahmemenge: Materialzertifikate, Maßprüfung, Druckprüfung und Exportdokumente.
- Kommerzielle Bedingungen: flexibler MOQ (Minimum 1), L/K oder T/T, ca. 2 Monate typische Vorlaufzeit.
- Lebenszyklus: Inspektionszugang und Wartungsanleitung bei Bestellung anfordern.
Standards, Codes und Qualitätssicherung
Qualifizierte Wärmetauscherlieferung basiert auf anerkannten Druckgerätekennzahlen. Die Fertigung erfolgt routinemäßig nach ASME VIII Div.1 und GB/T 150, mit CE / PED-Kennzeichnung für den europäischen Markt. Für Wasserstoff- oder Sauergas-Service folgt die Materialauswahl NACE MR0175 / ISO 15156, damit der benetzte Pfad den spezifischen Umweltmechanismus widersteht, anstatt sich auf generische Korrosionszuschläge zu verlassen.
Das Qualitätsmanagement läuft nach ISO 9001, und der Fertigungsablauf umfasst die Materialrückverfolgbarkeit vom Mill-Zertifikat bis zum fertigen Behälter, gefolgt von hydrostatischen oder pneumatischen Prüfungen und Maßverifizierung. Schweißverfahren und Inspektorenqualifikationen sind dokumentiert, sodass die gelieferte Einheit anhand des angegebenen Codes und der Projektspezifikation auditiert werden kann.
Käufer sollten die genauen Codes und zusätzliche Standards zum Zeitpunkt der Angebotsanfrage angeben. Dies hält Kennzeichnung, Dokumentation und Abnahme mit dem Zielmarkt in Einklang und beseitigt die häufigste Ursache für Nacharbeiten in der Endphase.
- Codes: ASME VIII Div.1 und GB/T 150; CE/PED auf Anfrage.
- Materialintegrität: NACE MR0175 / ISO 15156 für H2 oder Sauergas.
- Qualität: ISO 9001, vollständige Materialrückverfolgbarkeit, Druckprüfung.
- Dokumentation: Mill-Zertifikate, WPS/PQR, Prüf- und Inspektionsprotokolle.
Schlussfolgerung
Zuverlässige Ethanol-Wärmetauscher Leistung ergibt sich aus der Spezifikation der genauen Aufgabe, des Fouling, des Materials und der Reinigbarkeit – nicht aus einer Bewertung unter sauberen Bedingungen. Vermeiden Sie Kupfer, bestätigen Sie ethanolverträgliche Dichtungen und Hygienequalität und fordern Sie eine Auslegungsbasis an, die auch im verfoulten Teil des Zyklus Bestand hat. Ein Lieferant, der für Ihren tatsächlichen Strom auslegt, schützt die Betriebszeit besser als der niedrigste Schlagzeilenpreis.
Über den Hersteller
Der Hersteller fertigt Ethanol- und Biokraftstoff-Wärmetauscher aus 304/316L Edelstahl nach ASME VIII Div.1 und GB/T 150, mit Materialrückverfolgbarkeit und hydrostatischer Prüfung. Kupferfreie Konstruktion und spezifizierte Hygienequalitäten werden auf Anfrage unterstützt.
Käufer sollten die Bestellmenge, die Vorlaufzeit, den Inspektionsumfang und die genauen lebensmittelkontakt- oder explosionsbezogenen Standards, die für ihre Anlage gelten, vor der Bestellung bestätigen.
Häufig gestellte Fragen (FAQ)
Was macht ein Ethanol-Wärmetauscher in Biokraftstoffen?
Er kühlt die Fermentation, kondensiert und rekocht Destillationskolonnen und kühlt das Produkt – und bewegt Wärme in verschiedenen Phasen durch den Ethanol-Zug.
Warum ist Fouling das Hauptrisiko für die Zuverlässigkeit von Ethanol?
Organische Stoffe und Feststoffe erhöhen im Laufe der Zeit den thermischen Widerstand und senken den Wärmeübergangskoeffizienten; Konstruktionen, die Fouling ignorieren, versagen nach der Inbetriebnahme.
Welches Material ist für Ethanol geeignet?
304 oder 316L Edelstahl ist Standard; Kupfer wird vermieden, da es Ethanol oxidiert und das Produkt verunreinigt.
Kann Kupfer irgendwo im Gerät verwendet werden?
Es sollte in benetzten Ethanolpfaden vermieden werden, da es die Oxidation katalysiert und das Produkt kontaminiert.
Welches Dichtungsmaterial ist für Ethanol sicher?
Nur ethanolverträgliche Polymere, die vom Lieferanten spezifiziert wurden; die falsche Dichtung laugt aus oder zersetzt sich und birgt Kontaminationsrisiken.
Wie soll ich Fouling spezifizieren?
Verwenden Sie den Fouling-Faktor aus Ihrer Stromhistorie und fordern Sie eine Auslegung für den verfoulten Zustand, nicht für den sauberen Zustand an.
Ist Rohr- und Mantel- oder Plattenwärmetauscher besser für Ethanol?
Rohr- und Mantelwärmetauscher eignen sich für starkes Fouling und Demontage; hygienische Plattenwärmetauscher eignen sich für saubere, lebensmittelnahe Aufgaben mit CIP.
Welchen Hygiene-Grad soll ich anfordern?
Der Grad, den Ihr Markt oder Prüfer für den Kontakt mit Lebensmitteln oder Getränken ähnlichem Ethanol verlangt.
Wie halte ich die Übertragung über die Zeit zuverlässig?
Spezifizieren Sie Reinigbarkeit, Inspektionszugang und eine Auslegungsbasis für den verfoulten Zustand, damit die Einheit den Zyklus übersteht.
Welcher Code gilt für exportierte Ethanol-Wärmetauscher?
ASME VIII Div.1 oder GB/T 150 typischerweise, im RFQ angegeben, damit Kennzeichnung und Abnahme dem Markt entsprechen.
Sollte ich nach einer thermischen Auslegungsbasis fragen?
Ja – sie zeigt, dass die Einheit für Ihre Aufgabe und Ihr Fouling ausgelegt ist, nicht für eine generische Bewertung.
Was ist eine Destillationskondensator-Aufgabe?
Sie kondensiert ethanolreiches Dampf aus der Kolonne; Kondensationsfläche und Fouling-Kontrolle sind die wichtigsten Auswahlkriterien.
Wie unterscheidet sich die Fermentationskühlung?
Es ist eine gleichmäßige Flüssig-Flüssig-Aufgabe, bei der Hygiene und stabile Temperaturkontrolle wichtiger sind als die Kondensationsfläche.
Welche Inspektion sollte ich verlangen?
Hydrostatische Prüfung, Materialzertifikate und alle marktspezifischen Hygiene- oder Druckdokumente.
Wie vergleiche ich Ethanol-Wärmetauscher-Angebote?
Bei gleicher Aufgabe, Fouling, Material, Dichtung, Code und Inspektion – nicht nur nach Preis.