-
Glas in Stahltanks geschmolzen (896)
-
Edelstahlbehälter (434)
-
Fusion verpfändete Epoxidbehälter (660)
-
Verzinkte Stahlbehälter (321)
-
Aluminiumhauben-Dächer (1336)
-
Abwasserbehälter (280)
-
Schweißbehälter aus Stahl (457)
-
Druckbehälter (505)
-
Anaerober Digestor (217)
-
Industrieabwasser Tanks (404)
-
Glasverkleidete Stahltanks (180)
-
Weggelaufene Stahltanks (389)
-
Schlammspeicher (115)
-
Biogasspeicher (173)
-
Leachatspeicher (133)
-
Landwirtschaftliche Wasserspeicher (179)
-
Feuerwasserbehälter (166)
-
Kornspeicher-Silos (146)
-
Biogasprojekte (424)
-
Abwasserbehandlungs-Projekte (1852)
-
Doppelmembranes Dach (223)


|
Wie anaerobe Technologien und GFS-Tanks Getreide aus Destillern in Biogas umwandeln
| Herkunftsort: | China |
| Markenname: | CEC TANKS |
| Zertifizierung: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Modellnummer: | W |
| Min Bestellmenge: | 1Set |
| Preis: | $5000~$20000 one set |
| Verpackung Informationen: | PE-Polyschaum zwischen jeweils zwei Stahlplatten; Holzpalette und Holz |
| Lieferzeit: | 10–30 Tage nach Erhalt der Anzahlung |
| Zahlungsbedingungen: | L/C, T/T |
| Versorgungsmaterial-Fähigkeit: | 60 Sätze pro Monat |
|
Ausführliche Information |
|||
| Herkunftsort | China | Markenname | CEC TANKS |
|---|---|---|---|
| Zertifizierung | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Modellnummer | W |
| Farbe des Tankkörpers: | Dunkelgrün / kann individuell angepasst werden | Korrosionsintegrität: | Exzellent |
| Dicke der Stahlplatten: | 3 mm bis 12 mm, abhängig von der Tankstruktur | Chemische Beständigkeit: | Exzellent |
| Größe des Panels: | 2,4 Mio. * 1,2 Mio | Leicht zu reinigen: | Glatt, glänzend, inert, antiadhäsiv |
| Hervorheben: | anaerobes Biogas aus Getreide der Destillationsanlagen,Umwandlung von Biogas aus GFS-Tank,Projekt zur Abwasserbehandlung von Brennereien |
||
Beschreibung des Produkts
Dieser Artikel befasst sich mit der Umwandlung von Destillationsrückständen in Biogas in den Vereinigten Staaten und stellt die anaerobe Vergärung als nachhaltige Lösung vor. Er beschreibt den Vergärungsprozess, die Bedeutung der CSTR-Technologie und die Nutzung von Biogas. Das Stück hebt die Rolle von Center Enamel als Anbieter von anaeroben Technologien hervor und zeigt, wie GFS-Tanks, Doppelmembrandächer und eine vollständige Palette von Geräten eine robuste One-Stop-Lösung für die Bedürfnisse der Vereinigten Staaten im Bereich erneuerbare Energien und die Abfallwirtschaft von Destillerien bieten.
Die riesigen Ethanol- und Spirituosenindustrien der Vereinigten Staaten produzieren jährlich enorme Mengen an Destillationsrückständen. Dieses organische Nebenprodukt, reich an Proteinen, Fasern und Restzuckern, stellt eine erhebliche Umweltbelastung dar, wenn es nicht richtig gehandhabt wird. Traditionell wurden Destillationsrückstände als Tierfutter verwendet oder auf Deponien entsorgt, aber diese Methoden sind angesichts des anfallenden Volumens zunehmend unzureichend. Da die Umweltvorschriften strenger werden und die Nachfrage nach nachhaltigen Praktiken wächst, suchen Destillerien und landwirtschaftliche Betriebe nach effektiveren Behandlungslösungen. Die Anerkennung von Destillationsrückständen als wertvolle Biomassequelle und nicht nur als Abfall ist der erste Schritt zu einer nachhaltigen Kreislaufwirtschaft in den Vereinigten Staaten.
Die Umwandlung von Destillationsrückständen in Biogas umfasst mehrere wichtige Schritte. Zuerst werden die Rückstände einer Vorbehandlung unterzogen, einschließlich Zerkleinerung und Verdünnung, um den Gehalt an Feststoffen anzupassen. Als Nächstes wird die Gülle in einen anaeroben Fermenter geleitet, wo Mikroorganismen die organische Substanz in einer sauerstofffreien Umgebung abbauen. Dieser Vergärungsprozess stabilisiert den Abfall, reduziert sein Volumen und beseitigt Gerüche. Das Nebenprodukt ist Biogas, ein Gemisch, das hauptsächlich aus Methan und Kohlendioxid besteht. Dieses Biogas ist ein sauberer, erneuerbarer Brennstoff. Der Prozess mindert nicht nur die Umweltrisiken der Entsorgung von Destillationsrückständen, sondern liefert auch eine dezentrale Energiequelle, die Destillerien versorgen oder in der umliegenden Gemeinde genutzt werden kann.
Der kontinuierliche Rührkesselreaktor (CSTR) ist die Kerntechnologie, die zur effizienten Umwandlung von Destillationsrückständen in Biogas eingesetzt wird. Dieser Reaktor ist für die Verarbeitung organischer Abfälle konzipiert, indem er eine vollständig durchmischte Umgebung aufrechterhält. Eine mechanische Rührvorrichtung sorgt für eine vollständige Durchmischung der Fermentationsrohstoffe und Mikroorganismen, was eine optimale Vergärung fördert. Der CSTR arbeitet bei konstanter Temperatur und wird kontinuierlich oder semi-kontinuierlich beschickt. Dies ermöglicht den effektiven Abbau organischer Substanz mit hohem Feststoffgehalt. Der CSTR-Prozess ist bekannt für seine Zuverlässigkeit und hohe Biogas-Ausbeute, was ihn zu einer kritischen Komponente in den Projekten zur Abfallbehandlung von Destillerien in den Vereinigten Staaten macht.
Nach der Erzeugung muss Biogas aufbereitet werden, um Feuchtigkeit und Schwefelwasserstoff zu entfernen, bevor es genutzt werden kann. Das aufbereitete Biogas ist dann für verschiedene Anwendungen bereit. Es kann direkt in einem Kessel verbrannt werden, um Wärmeenergie für den Betrieb von Destillerien zu erzeugen. Es kann auch verwendet werden, um einen Generator anzutreiben und Strom zu erzeugen, wodurch die Abhängigkeit vom Stromnetz verringert wird. Um Explosionsrisiken vorzubeugen, wird ein Fackel-System eingesetzt, um überschüssiges Gas sicher abzubrennen. Darüber hinaus kann Biogas auf einen Methangehalt von über 95 % gereinigt und zu CNG komprimiert werden, was einen hochwertigen Brennstoff für Fahrzeuge oder die Industrie darstellt.
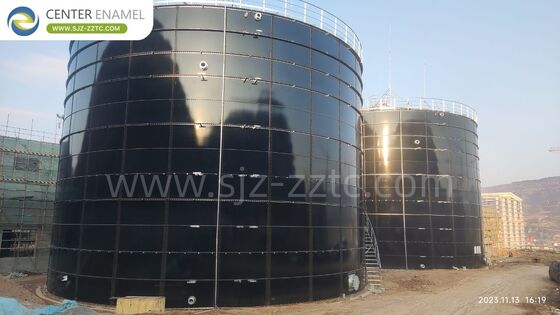
Für Biogasprojekte in den Vereinigten Staaten bietet Center Enamel zwei Schlüssel-Lösungen an: GFS-Tanks und Doppelmembrandächer. GFS-Tanks (Glass-Fused-to-Steel) werden durch Brennen von Glas bei hohen Temperaturen hergestellt, um eine starke, anorganische Verbindung mit Stahl zu schaffen. Dies bietet eine hervorragende Korrosionsbeständigkeit und strukturelle Festigkeit, was sie ideal für die Lagerung von Destillationsrückständen-Gülle und Gärresten macht. Doppelmembrandächer sind die überlegene Wahl für die anaerobe Vergärung und bieten Luftdichtheit für die Biogasgewinnung und Geruchskontrolle. Sie sind speziell dafür ausgelegt, Druckschwankungen bei der Biogaslagerung zu bewältigen und einen sicheren und effizienten Betrieb zu gewährleisten.
Um den unterschiedlichen Projektanforderungen gerecht zu werden, bietet Center Enamel eine Reihe von Tankoptionen an. Wir liefern verzinkte Stahltanks für Langlebigkeit und Kosteneffizienz, Fusion Bonded Epoxy Tanks für fortschrittliche Beschichtungstechnologie und Edelstahltanks für hochreine Flüssigkeiten und raue Umgebungen. Diese umfangreiche Auswahl ermöglicht es uns, die optimale Lagerlösung für jede Destillationsrückstände-Aufbereitungsanlage in den Vereinigten Staaten anzupassen.
Eine erfolgreiche Biogasanlage benötigt eine Reihe von Spezialgeräten. Center Enamel liefert alle notwendigen Komponenten, einschließlich Gasbehältern zur Gasspeicherung, schwarzen Membranen für flexible Abdeckungen und Fest-Flüssig-Abscheidern für die Gärrestbehandlung. Unsere Hubpumpen gewährleisten eine effiziente Flüssigkeitshandhabung, während Entwässerungs- und Entschwefelungsbehälter das Gas reinigen. Schnecken-Schlammentwässerungsmaschinen reduzieren das Abfallvolumen, und Fackelsysteme sorgen für kritische Sicherheit. Diese umfassende Ausrüstung stellt sicher, dass jede Stufe des Biogasprozesses abgedeckt ist, vom Eingang bis zur endgültigen Energieausgabe.
Center Enamel fungiert als umfassender Anbieter von anaeroben Technologien für Projekte. Unsere Vorteile umfassen:
Schlüsselfertige Lösungen: Wir übernehmen Engineering, Beschaffung und Bau.
Fortschrittliche Produkte: Hochwertige GFS-Tanks und Doppelmembrandächer.
Zertifizierte Qualität: Konform mit ISO9001, NSF61, CE/EN1090 und AWWA D103.
Globale Erfahrung: Über 36 Jahre Geschichte und Projekte in über 100 Ländern.
End-to-End-Support: Von der Planung bis zur Inbetriebnahme und darüber hinaus.
Für die Vereinigten Staaten bietet die Umwandlung von Destillationsrückständen in Biogas einen doppelten Vorteil: effektive Abfallwirtschaft und erneuerbare Energieerzeugung. Durch den Einsatz bewährter CSTR-Technologie und robuster GFS-Tanks kann dieser Prozess die Umweltverschmutzung erheblich reduzieren. Mit der Expertise von Center Enamel als Anbieter von anaeroben Technologien und einer vollständigen Palette von Geräten können die Vereinigten Staaten effiziente Biogasanlagen bauen, die eine wachsende industrielle Herausforderung in eine nachhaltige Energiequelle verwandeln.
F: Was ist der typische Methangehalt in Biogas, das aus Destillationsrückständen gewonnen wird?
A: Biogas aus Destillationsrückständen enthält typischerweise 55 % bis 65 % Methan. Der genaue Prozentsatz hängt von den Vergärungsbedingungen und der spezifischen Zusammensetzung des Destillationsrückstände-Rohmaterials ab.
F: Können Destillationsrückstände mit anderen organischen Abfällen co-vergoren werden?
A: Ja, Destillationsrückstände werden oft mit anderen organischen Materialien wie Tiermist oder Lebensmittelabfällen co-vergoren. Die Co-Vergärung kann die Biogas-Ausbeute verbessern und das Kohlenstoff-Stickstoff-Verhältnis für eine stabilere Vergärung ausgleichen.
F: Was sind die größten Herausforderungen bei der Vergärung von Destillationsrückständen?
A: Der hohe Proteingehalt in Destillationsrückständen kann während der Vergärung zu Ammoniakhemmung führen. Eine ordnungsgemäße Steuerung des Kohlenstoff-Stickstoff-Verhältnisses und der Verdünnung ist unerlässlich, um Prozessinstabilität zu verhindern.