-
Glas in Stahltanks geschmolzen (734)
-
Edelstahlbehälter (434)
-
Fusion verpfändete Epoxidbehälter (592)
-
Verzinkte Stahlbehälter (321)
-
Aluminiumhauben-Dächer (1336)
-
Abwasserbehälter (237)
-
Schweißbehälter aus Stahl (457)
-
Druckbehälter (295)
-
Anaerober Digestor (202)
-
Industrieabwasser Tanks (349)
-
Glasverkleidete Stahltanks (180)
-
Weggelaufene Stahltanks (389)
-
Schlammspeicher (115)
-
Biogasspeicher (173)
-
Leachatspeicher (133)
-
Landwirtschaftliche Wasserspeicher (179)
-
Feuerwasserbehälter (166)
-
Kornspeicher-Silos (146)
-
Biogasprojekte (424)
-
Abwasserbehandlungs-Projekte (1430)
-
Doppelmembranes Dach (223)

|
Palmöl-Abwasserbehandlung in Malaysia: USR-Prozess und EPC-Lösungen für Auftragnehmer
| Herkunftsort: | China |
| Markenname: | CEC TANKS |
| Zertifizierung: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Modellnummer: | W |
| Min Bestellmenge: | 1 Satz |
| Preis: | $5000~$20000 one set |
| Verpackung Informationen: | PE-Polyschaum zwischen jeweils zwei Stahlplatten; Holzpalette und Holz |
| Lieferzeit: | 10–30 Tage nach Erhalt der Anzahlung |
| Zahlungsbedingungen: | L/C, T/T |
| Versorgungsmaterial-Fähigkeit: | 60 Sätze pro Monat |
|
Ausführliche Information |
|||
| Herkunftsort | China | Markenname | CEC TANKS |
|---|---|---|---|
| Zertifizierung | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Modellnummer | W |
| Farbe des Tankkörpers: | Dunkelgrün / kann individuell angepasst werden | Korrosionsintegrität: | Exzellent |
| Dicke der Stahlplatten: | 3 mm bis 12 mm, abhängig von der Tankstruktur | Chemische Beständigkeit: | Exzellent |
| Größe des Panels: | 2,4 Mio. * 1,2 Mio | Leicht zu reinigen: | Glatt, glänzend, inert, antiadhäsiv |
| Hervorheben: | Palmöl-Abwasserbehandlung Malaysia,USR Prozessabwasserbehandlung,EPC-Auftragnehmer für Abwasserlösungen |
||
Beschreibung des Produkts
Malaysia, als einer der weltweit führenden Palmölproduzenten, steht vor erheblichen Umweltherausforderungen durch Palmölmühlenabwasser (POME). Dieses organisch hochbelastete Abwasser erfordert eine spezielle Behandlung, um Umweltstandards zu erfüllen und gleichzeitig Möglichkeiten zur Rückgewinnung erneuerbarer Energien zu bieten. Dieser Artikel untersucht, wie das Upflow Solids Reactor (USR) Verfahren, das von professionellen EPC-Auftragnehmern wie Center Enamel angeboten wird, effektive Lösungen für malaysische Palmölmühlen bietet und Abfall in wertvolle Biogasressourcen umwandelt.
Palmölmühlenprozesse erzeugen erhebliche Mengen an POME, einer heißen, sauren und nährstoffreichen Flüssigkeit, die sorgfältig verwaltet werden muss. Malaysias umfangreiche Palmölindustrie mit Mühlen, die über die malaysische Halbinsel, Sabah und Sarawak verteilt sind, produziert dieses Abwasser während kritischer Verarbeitungsstufen. Die Hauptquellen sind das Spülen von frischen Fruchtbüscheln, der Klärprozess in der Pressstation und das Pressen von leeren Fruchtbüscheln. Für jede Tonne verarbeiteter frischer Fruchtbüschel leiten die Mühlen etwa 0,7 bis 1 m³ POME ab. Rohes POME zeichnet sich durch einen hohen organischen Gehalt aus, mit CSB-Werten zwischen 44.000 und 83.000 ppm und BSB-Werten zwischen 14.000 und 27.000 ppm. Seine erhöhte Temperatur von 60–80 °C, der saure pH-Wert (3,3–4,6) und der hohe Gehalt an Feststoffen, Öl und Fett machen eine direkte Einleitung umweltschädlich und erfordern umfassende Behandlungslösungen.
Eine effektive POME-Behandlung in Malaysia folgt einem systematischen Prozess, der die Umwelt schützt und gleichzeitig erneuerbare Energie erzeugt. Die Behandlung beginnt mit mechanischen Rechen, die große suspendierte Feststoffe und schwimmende Verunreinigungen entfernen und so Schäden und Verstopfungen an Geräten verhindern. Nach der Siebung werden horizontale Ölabscheider verwendet, um Fett und Öl zu entfernen, was die für die biologische Behandlung wichtigen anaeroben Bakterien schützt. Das Abwasser gelangt dann in einen Ausgleichsbehälter, der Schwankungen im Durchfluss, Temperaturschwankungen und pH-Werte ausgleicht und so eine gleichmäßige Zulaufqualität für die anaerobe Vergärung gewährleistet. Das konditionierte Abwasser gelangt in den Upflow Solids Reactor, wo Mikroorganismen organische Materie in einer sauerstofffreien Umgebung abbauen und methanreiches Biogas produzieren. Nach der Vergärung durchläuft das behandelte Abwasser eine weitere Stabilisierung in einer aeroben oder einer Kläranlage, bevor es als Dünger sicher auf Ackerland ausgebracht wird.
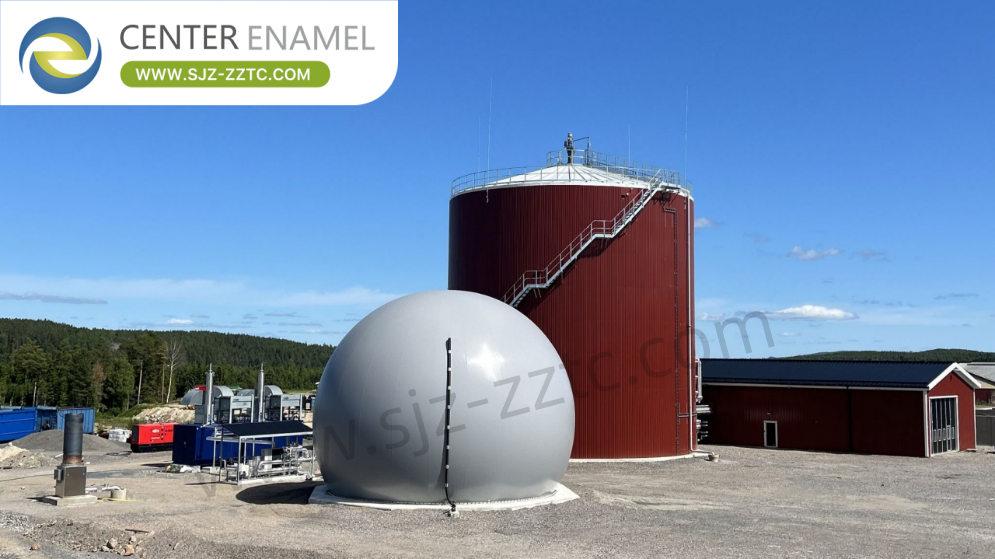
Das Upflow Solids Reactor (USR) Verfahren ist eine ideale Technologie zur Behandlung von organisch hochfeststoffhaltigem Abwasser wie POME. Mit einem Feststoffgehalt von typischerweise 3 % bis 6 % erfordert POME ein robustes anaerobes System, das hohe organische Belastungen bewältigen kann. Das USR-Verfahren arbeitet mit vertikalen, zylindrischen Reaktortanks mit luftdichten Dächern, die eine optimale Umgebung für methanogene Bakterien schaffen. Das Abwasser fließt aufwärts durch den Reaktor und passiert ein dichtes Schlammbett, in dem Mikroorganismen komplexe organische Schadstoffe effizient abbauen. Das USR erreicht CSB/BSB-Entfernungsraten von 90-95 % bei einer hydraulischen Verweilzeit von 7-9 Tagen. Unter mesophilen Vergärungsbedingungen hält die POME-Behandlung typischerweise eine volumetrische Belastung von 3-5 kg CSB/(m³·d) aufrecht, was einen effektiven Abbau organischer Materie und eine stabile Biogasproduktion gewährleistet. Dieses Verfahren bewahrt den Schlamm am Boden des Reaktors mit einer Feststoffverweilzeit, die die hydraulische Verweilzeit übersteigt, und erhält so eine stabile biologische Aktivität auch bei schwankenden Zulaufcharakteristiken.
Glass-Fused-to-Steel (GFS) Tanks bilden das Rückgrat moderner POME-Behandlungsanlagen in Malaysia. Diese Tanks werden hergestellt, indem geschmolzenes Glas bei 820 °C bis 930 °C auf Stahlplatten gebrannt wird, wodurch eine inerte, anorganische Verbindung entsteht, die die Festigkeit und Flexibilität von Stahl mit einer hervorragenden Korrosionsbeständigkeit von Glas kombiniert. Die doppelte Beschichtungsstruktur (2C2F) schützt sowohl die Innen- als auch die Außenseiten, wobei auf jeder Seite Grund- und Oberflächenbeschichtungen aufgetragen werden. Diese Konstruktion bietet eine außergewöhnliche Beständigkeit gegen die sauren, hochbelasteten Bedingungen, die typisch für POME sind, und gewährleistet eine langfristige Haltbarkeit und minimale Wartungsanforderungen. GFS-Tanks werden unter Fabrikbedingungen vorgefertigt und vor Ort mit einem Schraubsystem montiert, was die Installationszeit im Vergleich zu herkömmlichen Schweiß- oder Betonbauweisen erheblich verkürzt.
Center Enamel bietet vielfältige Lagelösungen, um den unterschiedlichen Anforderungen der POME-Behandlung in malaysischen Palmölmühlen gerecht zu werden. Glass-Fused-to-Steel (GFS) Tanks bieten eine überlegene Korrosionsbeständigkeit, ideal für aggressive Abwassermedien. Verzinkte Stahltanks bieten robusten, verschleißfesten Schutz für Standardanwendungen. Fusion Bonded Epoxy (FBE) Tanks, entwickelt in Zusammenarbeit mit AkzoNobel, integrieren innovative Beschichtungstechnologie für verbesserte Haltbarkeit. Edelstahltanks (AISI 304/316) erfüllen strenge Anforderungen für Hochreinanwendungen. Ergänzende Abdecklösungen umfassen Aluminium-Geodätische-Kuppeldächer für Korrosionsbeständigkeit und freitragende Spannweiten, Glass-Fused-to-Steel-Dächer für luftdichte Druckstrukturen, Doppelmembrandächer für integrierte anaerobe Vergärung und Biogassammlung sowie Aluminiumlegierungs-Rippendachkonstruktionen für die wirtschaftliche Lagerung von Trinkwasser.
Eine umfassende POME-Behandlung erfordert ein vollständiges Ausrüstungspaket, um einen effizienten Betrieb zu gewährleisten. Der Gasbehälter bietet eine sichere, zuverlässige Biogasspeicherung für die spätere Nutzung. Teiche/Schwarze Membransysteme bieten eine wirtschaftliche Speicherung großer Mengen an behandeltem Abwasser. Warmwasserkessel halten ideale Temperaturen für die anaerobe Vergärung in tropischen Umgebungen aufrecht. Notfackelsysteme gewährleisten ein sicheres Biogasdruckmanagement bei Prozessstörungen. Hubpumpen sind speziell für die Handhabung von Abwasser mit hohem Feststoffgehalt ausgelegt. Entwässerungs- und Entschwefelungstanks bieten eine effektive Gasreinigung durch Entfernung von Feuchtigkeit und Schwefelwasserstoff. Schnecken-Schlammentwässerungsmaschinen bieten eine professionelle Fest-Flüssig-Trennung, wodurch das Schlammvolumen und die Entsorgungskosten reduziert werden. Jede Ausrüstungskomponente spielt eine spezifische Rolle bei der Schaffung eines integrierten, effizienten Behandlungssystems, das die Energierückgewinnung maximiert und gleichzeitig die Umweltauswirkungen minimiert.
Als professioneller EPC-Auftragnehmer bietet Center Enamel umfassende POME-Behandlungslösungen für malaysische Palmölmühlen. Das Unternehmen bietet vollständige Ingenieur-, Beschaffungs- und Baudienstleistungen und verwaltet Projekte von der Konzeption bis zur Inbetriebnahme. Mit Zertifizierungen wie CE/EN1090, ISO 9001, NSF61, WRAS und EN28765 hält Center Enamel strenge Qualitätskontrollen während der Projektdurchführung ein. Die Designstandards des Unternehmens umfassen AWWA D103, OSHA, EN28765 und EuroCode-Anforderungen. Der umfassende Ansatz von Center Enamel beinhaltet:
- Maßgeschneiderte Systemdesigns basierend auf standortspezifischen Abwassereigenschaften und Behandlungszielen
- Professionelle Ingenieurleistungen für USR-Reaktoren, Versäuerungsbehälter und Hilfssysteme
- Hochwertige GFS-Tanks mit Korrosionsbeständigkeit und einer Lebensdauer von über 30 Jahren
- Vollständige Biogassammel-, Reinigungs- und Nutzungssysteme
- Vor-Ort-Installationsüberwachung unter Einhaltung von ISO- und OSHA-Sicherheitsvorschriften
- Biologischer Start, Leistungstests und Schulung der Bediener
- Nahtlose Koordination mit lokalen Auftragnehmern und internationalen Lieferanten
Die Behandlung von Palmölmühlenabwasser in Malaysia hat sich von der einfachen Entsorgung zu einem hochentwickelten Prozess entwickelt, der erneuerbare Energie erzeugt. Das USR-Verfahren bietet eine effektive anaerobe Lösung, die eine hohe Entfernungseffizienz erzielt und gleichzeitig organische Schadstoffe in wertvolles Biogas umwandelt. Als erfahrener EPC-Auftragnehmer bietet Center Enamel umfassende One-Stop-Lösungen, die fortschrittliche Technologie, hochwertige Ausrüstung und fachmännisches Projektmanagement kombinieren. Durch die Implementierung robuster Behandlungssysteme mit GFS-Tanks, geeigneten Abdeckungen und unterstützender Ausrüstung können malaysische Palmölmühlen strenge Umweltstandards erfüllen, Treibhausgasemissionen reduzieren, nachhaltige Energie erzeugen und zur Kreislaufwirtschaft beitragen.