-
Glas in Stahltanks geschmolzen (734)
-
Edelstahlbehälter (434)
-
Fusion verpfändete Epoxidbehälter (592)
-
Verzinkte Stahlbehälter (321)
-
Aluminiumhauben-Dächer (1336)
-
Abwasserbehälter (237)
-
Schweißbehälter aus Stahl (457)
-
Druckbehälter (295)
-
Anaerober Digestor (202)
-
Industrieabwasser Tanks (349)
-
Glasverkleidete Stahltanks (180)
-
Weggelaufene Stahltanks (389)
-
Schlammspeicher (115)
-
Biogasspeicher (173)
-
Leachatspeicher (133)
-
Landwirtschaftliche Wasserspeicher (179)
-
Feuerwasserbehälter (166)
-
Kornspeicher-Silos (146)
-
Biogasprojekte (424)
-
Abwasserbehandlungs-Projekte (1430)
-
Doppelmembranes Dach (223)


|
USR-Prozess und EPC-Auftragnehmerlösungen für die Abwasserbehandlung mit Palmöl in Sri Lanka
| Herkunftsort: | China |
| Markenname: | CEC TANKS |
| Zertifizierung: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Modellnummer: | W |
| Min Bestellmenge: | 1 Satz |
| Preis: | $5000~$20000 one set |
| Verpackung Informationen: | PE-Polyschaum zwischen jeweils zwei Stahlplatten; Holzpalette und Holz |
| Lieferzeit: | 10–30 Tage nach Erhalt der Anzahlung |
| Zahlungsbedingungen: | L/C, T/T |
| Versorgungsmaterial-Fähigkeit: | 60 Sätze pro Monat |
|
Ausführliche Information |
|||
| Herkunftsort | China | Markenname | CEC TANKS |
|---|---|---|---|
| Zertifizierung | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Modellnummer | W |
| Farbe des Tankkörpers: | Dunkelgrün / kann individuell angepasst werden | Korrosionsintegrität: | Exzellent |
| Dicke der Stahlplatten: | 3 mm bis 12 mm, abhängig von der Tankstruktur | Chemische Beständigkeit: | Exzellent |
| Größe des Panels: | 2,4 Mio. * 1,2 Mio | Leicht zu reinigen: | Glatt, glänzend, inert, antiadhäsiv |
| Hervorheben: | Lösungen für die Abwasserbehandlung mit Palmöl,EPC-Auftragnehmer Abwasserbehandlung,USR Prozessabwasserbehandlung |
||
Beschreibung des Produkts
Die Palmölindustrie Sri Lankas, obwohl kleiner als die ihrer südostasiatischen Nachbarn, stellt einzigartige Herausforderungen bei der Abwasserbehandlung dar, die professionelle Ingenieurlösungen erfordern. Mit der Expansion der Industrie wird die Notwendigkeit einer effektiven Behandlung von Palmölmühlenabwasser (POME) immer wichtiger. Dieser Artikel untersucht, wie der Upflow Solids Reactor (USR)-Prozess, der von erfahrenen EPC-Auftragnehmern geliefert wird, effiziente Behandlungslösungen für sri-lankische Palmölmühlen bietet, die die Einhaltung von Umweltvorschriften und die Rückgewinnung erneuerbarer Energien aus organischen Abwasserströmen ermöglichen.
Die Palmölindustrie Sri Lankas, die sich hauptsächlich in den südlichen und westlichen Provinzen konzentriert, erzeugt POME als Nebenprodukt der Ölextraktion. Die Verarbeitung von Frischfruchtbüscheln durch Spül-, Press- und Klärstufen erzeugt erhebliche Mengen an hochkonzentriertem Abwasser. Jede Tonne verarbeiteter Frischfruchtbüschel erzeugt etwa 0,7 bis 1 m³ POME, das sich durch erhöhte CSB-Werte auszeichnet, die typischerweise zwischen 44.000 und 83.000 ppm liegen. Dieses Abwasser weist hohe Temperaturen von 60-80 °C, einen sauren pH-Wert von 3,3-4,6 auf und enthält erhebliche Mengen an Feststoffen, Öl, Fett und organischen Verbindungen. Sri Lankas tropisches Klima und die Nähe zu empfindlichen Ökosystemen machen ein ordnungsgemäßes POME-Management für den Schutz der Wasserressourcen und die Aufrechterhaltung der Umweltqualität unerlässlich. Der Nährstoffgehalt von POME, einschließlich Stickstoff, Phosphat und Kalium, bietet Möglichkeiten zur vorteilhaften Nutzung als Dünger, jedoch erst nach einer angemessenen Vorbehandlung.
Die POME-Behandlung in Sri Lanka folgt einem etablierten Prozess, der die Einhaltung von Umweltvorschriften gewährleistet und gleichzeitig wertvolle Energie zurückgewinnt. Die anfängliche Vorbehandlung umfasst mechanische Siebe, die große suspendierte Feststoffe und schwimmende Verunreinigungen entfernen und nachgeschaltete Geräte vor Beschädigungen schützen. Horizontal durchströmte Ölabscheider sind speziell dafür ausgelegt, Öl und Fett aus dem Abwasser zu entfernen und die Belastung nachgeschalteter biologischer Behandlungseinheiten zu reduzieren. Ausgleichsbehälter gleichen Durchflussschwankungen, Temperaturschwankungen und pH-Werte aus und schaffen so konsistente Bedingungen für die anaerobe Vergärung. Das konditionierte Abwasser gelangt dann in den Upflow Solids Reactor, wo Mikroorganismen organische Materie in einer sauerstofffreien Umgebung abbauen und Biogas produzieren. Nach der Vergärung wird die Behandlung in Stabilisierungsteichen fortgesetzt, die eine fakultative und aerobe Behandlung ermöglichen, wobei verlängerte Verweilzeiten die Krankheitserreger reduzieren und eine endgültige Abwasserqualität erreichen, die den sri-lankischen Umweltabwasserstandards entspricht.
Der Upflow Solids Reactor (USR)-Prozess eignet sich besonders gut für die Behandlung von sri-lankischem POME, da er hochfeststoffhaltiges organisches Abwasser mit einem TS-Gehalt von 3-6 % verarbeiten kann. Der Reaktor ist als vertikaler, zylindrischer Tank mit luftdichten Dächern zur Biogassammlung ausgelegt. Das Abwasser fließt aufwärts durch ein dichtes Schlammbett, in dem Mikroorganismen organische Schadstoffe effizient in methanreiches Biogas umwandeln. Die volumetrische Belastung von 3-5 kg CSB/(m³·d) unter mesophilen Vergärungsbedingungen gewährleistet eine effektive Behandlung. Der USR-Prozess erreicht CSB/BSB-Entfernungsraten von 90-95 %, was ihn zu einer hochwirksamen Technologie für sri-lankische Palmölmühlen macht. Mit hydraulischen Verweilzeiten von 7-9 Tagen bietet dieses System eine wirtschaftliche Behandlung ohne mechanisches Rühren oder komplexe Dreiphasenabscheider, was Investitions- und Betriebskosten reduziert. Der Prozess hält eine Feststoffverweilzeit, die die hydraulische Verweilzeit übersteigt, und bewahrt so eine aktive Biomasse für eine konsistente Behandlung, selbst bei schwankenden Zuflusscharakteristiken.
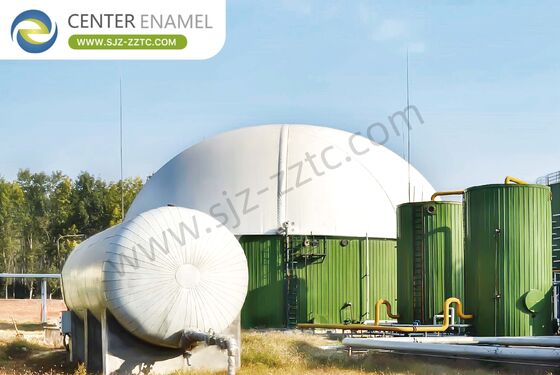
GFS-Behälter bieten eine robuste Eindämmung für POME-Behandlungssysteme im tropischen Klima Sri Lankas. Diese Behälter werden durch Brennen von geschmolzenem Glas bei Temperaturen von 820 °C bis 930 °C auf Stahl hergestellt und bilden eine inerte, anorganische Bindung, die gegen die korrosiven, sauren Bedingungen von POME beständig ist. Die doppelte Beschichtungsstruktur (2C2F) bietet umfassenden Schutz mit Grund- und Oberflächenbeschichtungen auf Innen- und Außenseiten. GFS-Behälter halten pH-Werte von 1 bis 14 aus und sind somit ideal für anspruchsvolle Abwasseranwendungen. Ihre modulare, verschraubte Montage ermöglicht eine schnelle Montage vor Ort ohne Schweißen, was die Bauzeit und die Kosten im Vergleich zu herkömmlichen Stahlbehältern reduziert. Die Behälter bieten eine ausgezeichnete Wetterbeständigkeit und schützen vor der hohen Luftfeuchtigkeit, UV-Strahlung und dem salzigen Meeresgischt Sri Lankas, mit einer Lebensdauer von über 30 Jahren und minimalen Wartungsanforderungen.
Sri-lankische Palmölmühlen profitieren von vielfältigen Lager- und Abdeckungslösungen, die auf spezifische Behandlungsanforderungen zugeschnitten sind. Center Enamel bietet GFS-Behälter, die überlegene Korrosionsbeständigkeit für aggressive Umgebungen bieten. Verzinkte Stahlbehälter bieten durch einen Verzinkungsprozess einen robusten, verschleißfesten Schutz. Fusion Bonded Epoxy (FBE)-Behälter, entwickelt mit AkzoNobel, bieten innovative Beschichtungstechnologie. Hochwertige Edelstahlbehälter aus AISI 304/316 erfüllen strenge Anforderungen für Hochreinanwendungen. Abdeckungsoptionen umfassen Aluminium-Geodätische-Kuppeldächer für Korrosionsbeständigkeit und breite Spannweiten; Glas-emaillierte Stahldächer für luftdichte Druckstrukturen, die für Geruchskontrolle geeignet sind; Einzel- und Doppelmembran-Dächer, optimiert für anaerobe Vergärungsprozesse; Aluminiumlegierungs-Rinnendeckendächer für wirtschaftliche Wasserspeicherung; Edelstahldächer für überlegene Korrosionsschutzleistung; und GFK-Dächer für nicht luftdichte Anwendungen.
Eine umfassende POME-Behandlung erfordert integrierte unterstützende Ausrüstung für einen zuverlässigen Betrieb. Gasbehälter bieten eine sichere, zuverlässige Biogasspeicherung zur Energienutzung. Teiche/Schwarze Membransysteme bieten eine wirtschaftliche Speicherung von behandeltem Abwasser in großem Maßstab. Warmwasserkessel halten optimale Vergärungstemperaturen für sri-lankische Mühlen aufrecht. Notfackelsysteme gewährleisten ein sicheres Biogasdruckmanagement und Prozesszuverlässigkeit. Hubpumpen bewältigen hochfeststoffhaltiges Abwasser effektiv. Entwässerungs- und Entschwefelungsbehälter reinigen Biogas durch Entfernung von Feuchtigkeit und korrosivem Schwefelwasserstoff. Schneckenentwässerungsmaschinen für Schlamm bieten eine effiziente Fest-Flüssig-Trennung, minimieren das Schlammvolumen und die Entsorgungskosten. Jede Ausrüstungskomponente trägt zu einem vollständigen, effizienten Behandlungssystem bei, das die Energierückgewinnung aus POME maximiert.
Center Enamel fungiert als vertrauenswürdiger EPC-Auftragnehmer und bietet umfassende POME-Behandlungslösungen für die Palmölindustrie Sri Lankas. Das Unternehmen bietet komplette schlüsselfertige Dienstleistungen, einschließlich Engineering-Design, Beschaffung, Bau und Inbetriebnahme. Mit Zertifizierungen wie CE/EN1090, ISO 9001, NSF61, WRAS und EN28765 wird die Qualitätssicherung während der gesamten Projektausführung gewährleistet. Die Designstandards umfassen AWWA D103, OSHA, EN28765 und EuroCode-Anforderungen. Der Leistungsumfang von Center Enamel umfasst Standortbewertung und Charakterisierungsstudien, Auswahl geeigneter anaerober Technologien, detailliertes Engineering von USR-Reaktoren und Hilfssystemen, Management von Tief- und Hochbau, Installation von Geräten und Systemintegration, biologischen Start und Leistungstests, Schulung der Betreiber für den laufenden Betrieb und umfassenden After-Sales-Support. Dieser integrierte Ansatz gewährleistet eine erfolgreiche Projektabwicklung und langfristige Betriebszuverlässigkeit für sri-lankische Mühlen.
Die Behandlung von Palmölmühlenabwasser in Sri Lanka stellt eine wichtige Umweltchance dar, indem hochkonzentriertes organisches Abwasser in wertvolle erneuerbare Energie umgewandelt wird. Der USR-Prozess bietet eine effektive anaerobe Technologie, die eine außergewöhnliche Entfernungseffizienz erzielt und gleichzeitig Biogas für die Stromerzeugung oder als Kesselbrennstoff produziert. Als erfahrener EPC-Auftragnehmer bietet Center Enamel komplette One-Stop-Lösungen, die robuste GFS-Behälter, geeignete Abdeckungssysteme und unterstützende Ausrüstung umfassen. Durch die Implementierung einer umfassenden Behandlungsinfrastruktur können sri-lankische Palmölmühlen schutzbedürftige Wasserressourcen schützen, Treibhausgasemissionen reduzieren, immer strengere Umweltvorschriften einhalten, nachhaltige Energie erzeugen und langfristigen Wert durch einen Kreislaufwirtschaftsansatz für das Management organischer Abfälle schaffen.